1 / 12
ボウルの種類と特徴
「なぜこのボウルを使うのか」「フレーバーによってボウルを変える理由は何か」を
物理から理解してもらいます。
形状の話だけでなく、ホイルが何をしているかの物理と、
煙の「量」と「密度」は別物だという話も今回加えます。
この章のゴール
ボウルの形状ごとに味が変わる理由を、穴の位置という一点から説明できるようになる。
ホイルの反射板機能と、エアロゾル粒子サイズが「煙の密度感」を決める仕組みも理解する。
発表者ノート
第3章はボウルです。ボウルの種類を覚えるより先に「なぜ形が違うのか」の物理を
理解してもらうことが今日の軸です。答えは一点だけ——穴の位置。これだけで全種類の
挙動が決まります。今回はホイルの物理と「煙の量 ≠ 煙の密度」の話も追加します。
2 / 12
鍵概念:穴の位置がすべてを決める
ボウルの種類を理解する鍵は一点だけです。穴がどこにあるか——
それだけで全種類の挙動が決まります。
フレーバーには「ジュース」と呼ばれるグリセリン・糖蜜・蜂蜜の液体成分が
含まれています。加熱されるとこのジュースが液化して動きます。
そのジュースがどこへ行くかを左右するのが、穴の位置です。
穴の位置 → ジュースの動き → 加熱パターン → 味の質
発表者ノート
ボウルには今日4種類出てきますが、全部「穴がどこか」で説明できます。
ジュースがどこへ行くかを左右する——これだけ掴んでもらえれば、
あとは自然に理解が進みます。
3 / 12
形状1:ストレートボウル(エジプシャン型)
底面に5穴(中央1穴+周囲4穴)
エジプト・トルコで使われてきた最もクラシックな形状。底面の中央付近に
4〜6個の小穴がレンコン状に開いていて、煙はそこからダウンステムへ抜けます。
- ジュースの挙動:液化したジュースが底穴から下へ落ちる。フレーバーが徐々に乾燥するためセッション時間は45〜60分が目安
- 熱の通り方:底穴から空気が直接引き込まれ、炭の熱がフレーバー全体に均等に当たりやすい。初期の吸いごたえが強く、喫味が濃厚
- 代表ブランド:Khalil Mamoon(エジプト産赤土粘土・伝統的5穴構造)
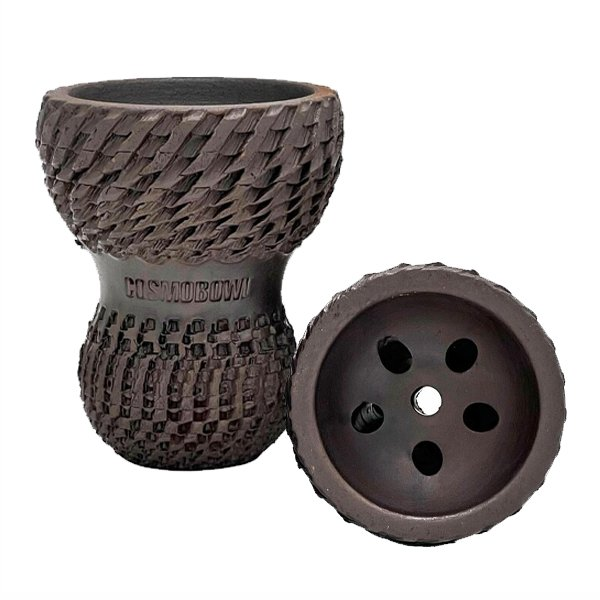 素焼き・ダイヤカット仕上げ
(底面の穴が見える向き)
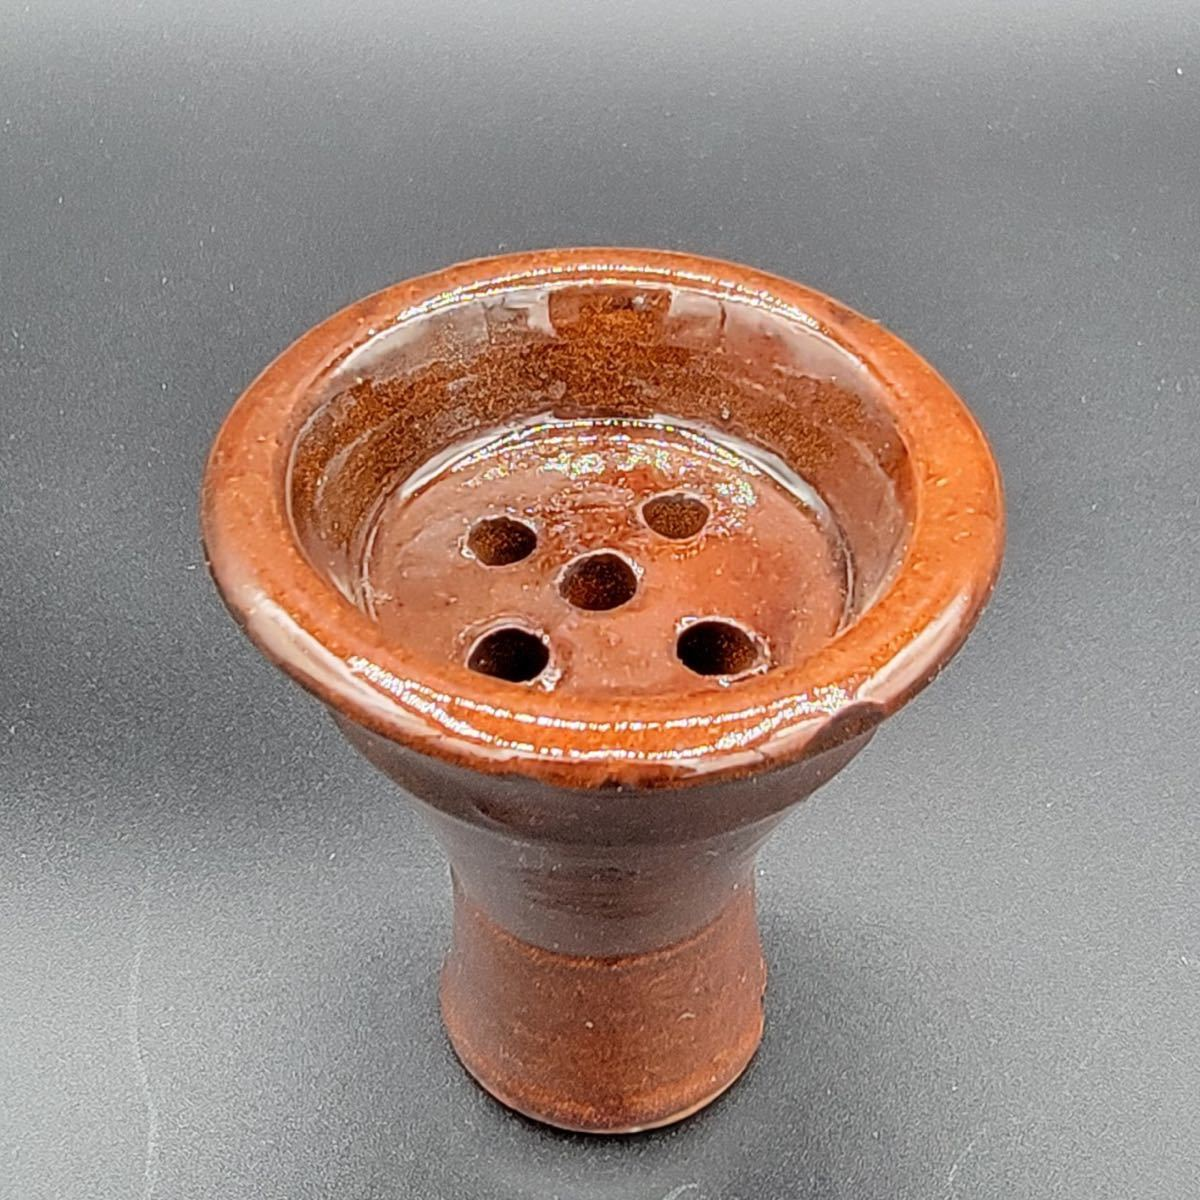 釉薬がけ
(中央1穴+周囲4穴のレンコン状)
PHOTO-1 | エジプシャン(ストレート)型ボウルの実物例。下の FIG-B-1 模式図と見比べると、底面の穴配置が実物でどう見えるかが分かる
発表者ノート
エジプシャン型はシーシャの「標準形」です。クラシックな形状で、
穴が底面にある。ジュースが下に落ちるため乾燥が早い。セッション45〜60分が限界の
理由がここにあります。
4 / 12
形状2:ファンネルボウル(中央スパイア型)
底面に穴なし、中央に煙突(スパイア)——頂部に1穴
2000年代初頭にアメリカの「Tangiers Tobacco」が開発。
ボウル底面には穴がなく、中央から垂直に「スパイア」が立っていて
その頂部に1つの大きな穴があります。
- ジュースの挙動:スパイアの穴が底面より高い位置にあるため、ジュースはボウルの底に貯まり続ける。「自分のジュースの中で蒸される」状態
- 液体緩衝材として機能:ジュースが液体として底に残ることでボウル底面の温度が急上昇しにくくなる——液体の気化熱が緩衝材として働くため。フレーバー保護の役割も果たす
- 効果:フレーバーの乾燥を大幅に遅らせ、セッション時間が80〜120分以上に伸びる
- 熱の通り方:空気がスパイア頂部を通るため、炭の熱はフレーバーの上層・側面から伝わる。過加熱のリスクが低い半面、ウォームアップに5〜10分かかる
- 代表ブランド:Tangiers(発明元)、HookahJohn、Oblako、Alpaca Bowls
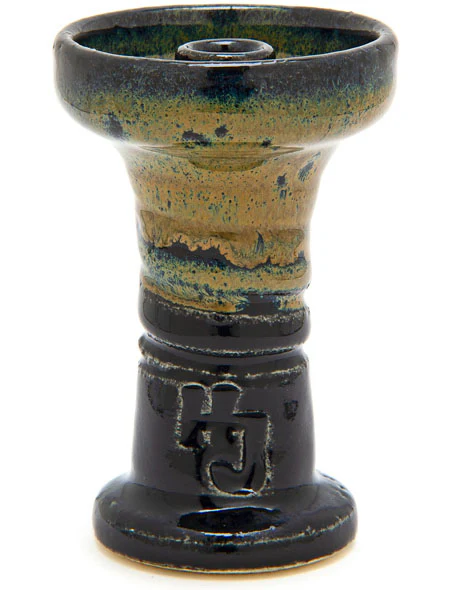 釉薬がけファンネル単体
(中央スパイア+頂部1穴がわかる角度)
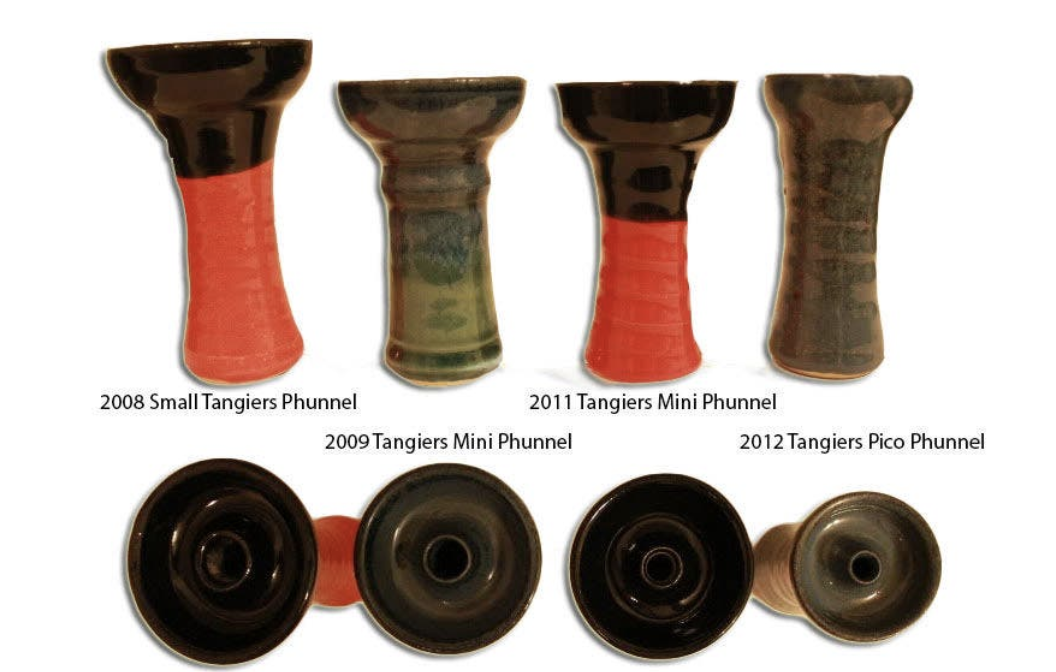 発明元 Tangiers 純正 Phunnel の年代別進化(2008 Small → 2012 Pico)。下段は底面=穴がなく、煙は中央スパイア頂部の1穴へ抜ける
PHOTO-2 | ファンネル(中央スパイア)型ボウルの実物例。発明元 Tangiers の実機。下の FIG-B-2 模式図と見比べると、底に穴がなく中央スパイア頂部に1穴という構造が分かる
発表者ノート
スパイアの頂部の穴がフレーバーより高い位置にある——これがポイントです。
ジュースがいくら溜まっても穴の高さに届かないので、ボウル底に貯まり続ける。
その結果「自分のジュースの中で蒸される」状態になって、80〜120分以上持ちます。
5 / 12
ストレート vs ファンネル — ジュースの動き対比
同量のジュースが加熱されたとき、形状によって動きがこれだけ変わります。
ファンネルの追加効果:液体緩衝材
ジュースが底に貯まることで液体の気化熱がボウル底面の急激な温度上昇を抑制する。
「自分のジュースの中で蒸される」状態はフレーバー保護の役割も果たしている。
発表者ノート
同じフレーバー・同じジュース量でも、ボウルの形だけでセッション時間が
45〜60分 vs 80〜120分以上に変わります。これが「なぜジューシーなフレーバーには
ファンネルを使うのか」の物理的な答えです。さらにファンネルではジュースが液体として
底に残ることで液体の気化熱が緩衝材として機能し、ボウル底面の急激な温度上昇も抑えます。
6 / 12
形状3:ボルテックスボウル / 形状4:キラー・イービルボウル
ボルテックスボウル
ストレートとファンネルの中間的な形状。中央にスパイアがありますが、
スパイアの側面に4〜5個の小穴があります(ファンネルは頂部1穴)。
ジュースはある程度底に貯まりますが、穴の高さに達すると流れ出す設計です。
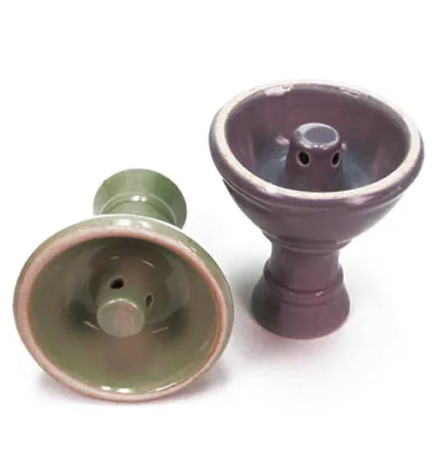 釉薬がけボルテックスボウル(緑・紫)
(中央スパイア+周囲の複数穴がわかる角度)
PHOTO-5 | ボルテックス(スパイア+周囲穴)型ボウルの実物例。下の FIG-B-4 模式図と見比べると、中央スパイアの周囲に複数の穴がある構造が分かる ── ファンネル(頂部1穴)との違いはこの穴の数と位置
キラー / イービルボウル
ロシア・東欧系クラフトボウルブランドが2010年代以降に確立した形状。
「悪魔ボウル」と呼ばれるが、意味は「強力なボウル」のニュアンス。
- 底面フラット(平底)
- 壁が分厚い(厚壁) — 蓄熱性が高く、均一な加熱を長時間維持
- 底面に複数穴(ブランドにより5〜7穴。最多は5穴)(ストレートボウルと同じく底穴型)
- ジュースは下に落ちるが、厚壁の蓄熱性が補って長時間安定加熱
- ダークリーフ系との相性が特に高い
- 代表ブランド:Don Hookah(Don Evil)、Japona Hookah(Killer Bowl)
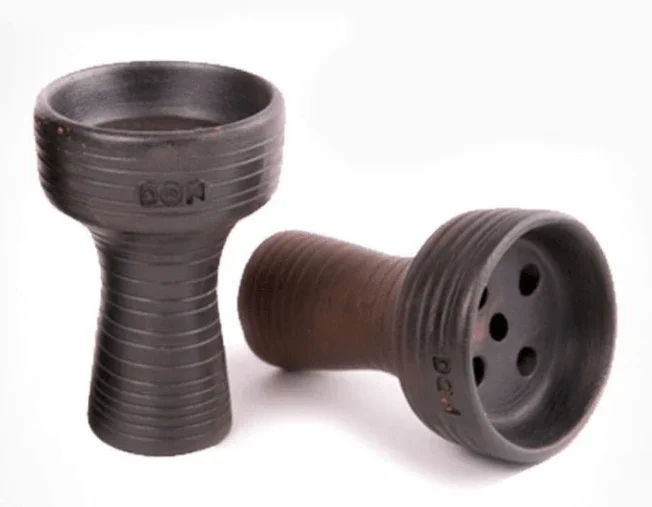 黒土・厚壁(削り出しの横筋)
平底・底面に複数穴(5〜7穴)
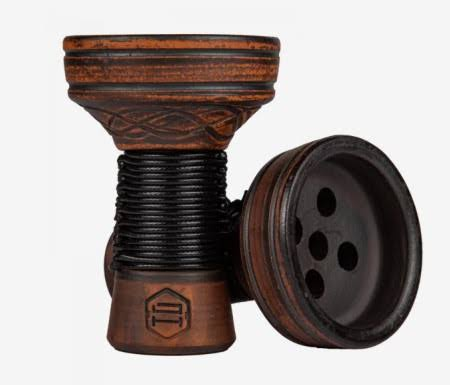 装飾彫り・厚壁
底面に複数穴(5〜7穴・最多は5穴)
PHOTO-3 | キラー/イービル(底穴・厚壁・平底)型ボウルの実物例。エジプシャンと同じ底穴型だが、壁が分厚く平底でずっしり重い ── この厚みが蓄熱性となり長時間の安定加熱を生む
発表者ノート
ボルテックスはファンネルとストレートの中間。側面穴が特徴です。
キラーボウルは「底穴型なのに長持ちする」という一見矛盾した設計ですが、
厚壁の蓄熱がその理由。ダークリーフの「高温×長時間」ニーズに対応できます。
7 / 12
現場での一目判別 — 3ステップ
発表者ノート
実際の現場ではボウルを素早く見分ける必要があります。3ステップで覚えてください。
「底を見る」「中央を見る」「壁を見る」——これだけで4種類全部判別できます。
フローチャートを見ながら声に出して練習してみましょう。
8 / 12
ボウルの素材別特徴 — 熱の伝わり方の違い
ボウルの挙動は「形状」だけでなく素材の熱伝導率(熱の伝わりやすさ)にも左右されます。
熱伝導率が低いほど熱がゆっくり伝わる傾向がありますが、蓄熱の高さは熱伝導率だけでは決まりません(後述)。
※ 赤外線放射(輻射加熱)の話は SLIDE 11 で扱います。
熱伝導率の数値(W/m·K)とは?
「1秒間にどれだけ熱を通すか」を表す数値で、大きいほど熱を速く伝える。参考までに身近な物質と比べると:
空気 ≈ 0.026、水 ≈ 0.6、鉄 ≈ 80、アルミ ≈ 237 W/m·K。
ボウル素材(0.2〜1.5 W/m·K)は、いずれも金属よりはるかに熱を通しにくい領域にある。
| 素材 |
熱伝導率(概算) |
熱の立ち上がり |
蓄熱性 |
過加熱リスク |
陶器 — 粘土(素焼き)
earthenware 系・多孔質 |
低〜中
0.5〜1.5 W/m·K |
ゆっくり |
高い |
低〜中 |
陶器 — 赤土(テラコッタ)
Khalil Mamoon 系。鉄分・フラックス多い → 緻密 |
低〜中
0.5〜1.0 W/m·K(傾向) |
ゆっくり |
中〜高 |
低い |
シリコン
弾性・耐衝撃。落としても割れない |
非常に低い
≈ 0.2 W/m·K |
遅い |
低い |
非常に低い |
ガラス
化学的不活性。フレーバー純粋・透明で状態視認可 |
中
≈ 1.0 W/m·K |
早め |
低い |
高い |
※ 過加熱リスクは熱伝導率(熱の入口の広さ)と蓄熱性(バッファ)の組み合わせで決まる。
シリコンは熱伝導率が極めて低く「入口」自体が詰まっているため、蓄熱性が低くてもそもそも熱が伝わりにくく過加熱しにくい。
一方ガラスは熱伝導率が中程度で熱が伝わりやすいうえ、蓄熱性も低くバッファがないため、伝わった熱がそのまま表面温度の急上昇に直結し過加熱しやすい
(詳しくは次項「蓄熱性のメカニズム」で解説)。
陶器のみ:釉薬あり/緻密な素焼き(赤土系)/多孔質な素焼きの違い
「素焼き(unglazed)」は一枚岩ではない。赤土(Khalil Mamoon系)は釉薬をかけていないが、鉄分・フラックス成分により低温焼成でも緻密に焼き締まるため、白粘土の素焼きとは特性が異なる(下表の中央列。値は実務評価に基づく傾向)。
| 観点 |
釉薬あり(glazed) |
緻密な素焼き
(赤土・Khalil Mamoon系) |
多孔質な素焼き
(白粘土系) |
| ジュース吸収 |
ほぼなし |
少ない(気孔が少なく抑えられる傾向) |
あり(気孔から吸収) |
ゴースティング
前回フレーバーの混入 |
ほぼなし → 複数フレーバー対応可 |
起きにくい傾向(気孔が少ないため) |
起きやすい → 単一フレーバー専用が定石 |
| 洗いやすさ |
容易(水洗いでほぼ落ちる) |
やや容易(吸収成分が残りにくい傾向) |
難(吸収成分が残りやすい) |
| シーズニング(育てる) |
不要(即戦力) |
軽度にあり — 白粘土系よりは緩やか |
あり — 使い込むほど深みが出る |
| 初心者向け |
向いている |
中(業務用の定番だが伝統的5穴構造の特性も影響) |
やや上級者向き |
赤土(テラコッタ)の補足
赤土は酸化鉄(Fe₂O₃)とフラックス成分が豊富で、低温焼成でも緻密に焼き締まりやすい。
「KM系ボウルは熱が安定している」という実務評価はこの組成差に由来します。
ただし一般粘土との熱伝導率の差を定量的に断言する学術データはないため、
ここでは「傾向」として表現しています。
発展:「無釉なのに染み込みにくい」ボウル — 2つのアプローチ
上の表のとおり、無釉の素焼きは気孔からジュースを吸うのが原則。ところがロシア系ブランドを中心に、無釉のまま「染み込みにくさ」を実現したボウルが存在する。実はその作り方は1つではない。焼いたあとに気孔を塞ぐ「後処理型」と、最初から染みにくい土で作る「素地型」——同じ課題への2つの別解として整理すると分かりやすい。
| 観点 |
後処理型:ミルクバーン
(milk firing/露: молочение) |
素地型:UPG
(Upgrade Form) |
| 採用例 |
Don Evil・Japona・Solaris・Smokelab・Werkbund |
UPG(露・サンクトペテルブルクの工房「Форма」、2012年〜) |
| やり方 |
素焼き後に牛乳へ浸漬し、300〜400°Cで低温再焼成 |
独自配合の粘土(ファイアンス・マヨリカ質)+成形方法で、無釉のまま緻密化 |
| 塞がる理由 |
炭化した乳成分が気孔を部分的に充填+疎水化する二重バリア |
素地そのものが染み出しにくい(後処理なし) |
| 見た目 |
ベージュ〜こげ茶〜黒(浸漬時間・焼成で変化) |
ミルキーホワイト(土の色。牛乳とは無関係) |
| 封止の程度 |
部分的。陶器一般の実験では吸水約10%→約3%に減るがゼロにはならない |
「ほとんど染み出ない」とされる(定量データは未確認) |
後処理型 — ミルクバーン製法
ロシア・東欧(カレリア地方など)の伝統陶芸技法が源流とされる。工程は「素焼き → 温かいうちに牛乳へ浸漬 → 300〜400°Cで低温再焼成」。再焼成が低温なのがポイントで、乳成分が完全に焼き飛ばずに炭化した層として気孔の口に残り、物理的に塞ぐ+水をはじく(疎水化)。ロシア系無釉ボウルでは定番の仕上げで、白粘土(Don Evil)にも赤土(Japona・Solarisなど)にも施される。つまり素地3分類とは別レイヤーの「後処理の注記」であり、第4のカテゴリではない。
素地型 — UPG(Upgrade Form)
ロシア・サンクトペテルブルクの陶芸工房「Форма(フォルマ)」が2012年から作る、露式伝統型ボウルの代表格。後処理に頼らず、独自配合の白粘土と成形方法で最初から緻密な素地を作るアプローチとされる(製法の技術詳細は公式の一次情報が未確認で、小売情報ベース)。無釉のミルキーホワイトが原型だが、これは土の色であり、名前の印象からミルクバーン製法と混同しやすいので注意。
どちらのタイプも「染み込みにくい」であって「染み込まない」ではない。
封止は部分的で、無釉である以上ゴースティング(前回フレーバーの残留)は完全にはゼロになりません。ミルクバーンの層は使用・洗浄で摩耗しうるという報告もあります。したがって店舗運用は、白粘土系の素焼きと同じく単一フレーバー専用(系統を固定して使う)が定石——このルールは変わりません。
※ ミルクバーンの起源を「アフリカの黒陶」とする説があるが、今回の調査では裏取りできなかった(アフリカ黒陶は燻し・磨き+脂肪の擦り込みが主で、牛乳浸漬・再焼成の記述は確認できず)。ロシア・東欧の伝統技法とするのが現時点で正確。開始年代の一次史料も未確認のため「古来の技法とされる」に留める。
※ UPGの英語圏別名(「Underglaze Pottery Group」等)や「2017年創業」とする記載は、ロシア側の情報と矛盾するため不採用(2017年はロゴ刻印の開始年との記述があり、混同の可能性がある)。
※ 吸水の実験値(約10%→約3%)はシーシャボウルそのものではなく陶器一般の後処理防水を検証した学術実験に基づく。傾向の理解として扱うこと。
「無釉=染みる」が原則ですが、ロシア勢はこの課題に2通りの答えを出しました。ミルクバーン組は「焼いたあとに牛乳で塞ぐ」、UPGは「最初から染みにくい土で作る」。ここで覚えてほしいのは仕組みの違いよりも実務の結論です——どちらも染み込みが「減る」だけでゼロではないので、フレーバー系統を固定する運用ルールはこれらのボウルでも同じです。お客様に聞かれたら「牛乳を焼き付けた伝統製法なんです」と話せると、一段深い接客になります。
なぜ蓄熱性に高低差が出るのか — メカニズム
蓄熱性は「2つの掛け算」で決まる
- 熱をどれだけ貯める器か = 素材の体積あたりの熱の貯蔵力(体積比熱)× ボウル壁の厚み
→ この「壁全体が蓄えられる熱量」を熱質量(thermal mass)と呼ぶ
- どれだけ熱を逃がさないか = 熱伝導率の低さ + 気孔(多孔性)による断熱層
→ 粘土系の気孔に閉じ込められた空気(熱伝導率 ≈ 0.026 W/m·K)が陶器の約40〜50分の1の断熱材になる
4素材の蓄熱メカニズム要因 ★=実測DB値 推定=類推値(断定せず)
| 素材 |
壁の厚み |
体積比熱 ρ×cp |
熱質量(実用評価) |
多孔性(断熱層) |
なぜその蓄熱か |
| 粘土(素焼き) |
厚め(5〜8 mm) |
≈ 1.49 MJ/m³·K
推定 |
大 |
高(10〜39%) |
厚壁で熱質量を確保 + 気孔の空気が断熱 → ゆっくり冷める |
| 赤土(テラコッタ) |
中〜厚め(4〜7 mm) |
≈ 1.61 MJ/m³·K
推定 |
大(密度補正あり) |
中(6〜12%) |
鉄分・フラックスで緻密化 → 密度↑ → 貯蔵量増、かつ気孔断熱が両立 |
| シリコン |
中(3〜5 mm 推定) |
≈ 1.91 MJ/m³·K
★ 実測DB |
小 |
なし(0%) |
熱が内部に入らない(k≈0.23 ★)→ 蓄える前に止まる。止めると急冷 |
| ガラス(ソーダ石灰) |
薄め(2〜3 mm) |
≈ 1.90 MJ/m³·K
★ 実測DB |
小(薄さで帳消し) |
なし(0%) |
壁が薄く熱質量が小さい + 気孔ゼロで放熱障壁なし → すぐ冷める |
よくある誤解 1 — 「熱を通しにくい = 蓄熱が高い」は間違い(シリコンが典型)
シリコンの体積比熱(≈ 1.91 MJ/m³·K ★)は数値上ガラスと同等で、粘土系より高い。
にもかかわらず蓄熱が低いのは、熱が素材の「内部に入ってこない」から。
蓄熱するためには、まず熱がボウル壁に吸収される必要がある。
シリコンは熱伝導率が極めて低く(k ≈ 0.23 W/m·K ★)、熱の「入口」が詰まっている状態。
「断熱 = 蓄熱」ではない——断熱は「熱を閉じ込める」であり、「熱が入る」前提がいる。
よくある誤解 2 — ガラスの熱伝導率は粘土と同程度なのに蓄熱は低い
ガラスの熱伝導率(k ≈ 1.0 W/m·K ★)は粘土系の最大値とほぼ同じ。
しかしシーシャボウルとしての壁厚が2〜3 mmと薄く、熱質量(= 体積比熱 × 壁体積)が小さい。
加えて気孔がゼロなので断熱層がなく、蓄えた熱が外壁から逃げやすい。
「熱伝導率ではなく、壁の薄さと気孔ゼロが蓄熱の低さを決めている」——これがガラスの構造的な理由。
発表者ノート
このスライドの軸は「熱伝導率 = 熱の伝わりやすさ」です。ただし「熱伝導率が低い = 蓄熱が高い」ではありません(シリコンが典型)。蓄熱は熱質量(壁厚×体積比熱)と放熱しにくさ(多孔性)の組み合わせで決まります。
シリコン(≈0.2)が最も熱を通しにくく、過加熱しにくいので初心者に安全。
ガラス(≈1.0)は化学的に不活性でフレーバーの味を汚さないが、蓄熱が弱く温度変化が急峻なので上級者向け。
陶器の粘土と赤土は数値が近いが、赤土(テラコッタ)は鉄分・フラックスのおかげで緻密に焼き締まり、安定しやすいという実務評価があります。
釉薬の有無については「管理のしやすさ」の違いとして覚えてください。釉薬ありは複数フレーバーをローテーションできる、素焼きは育てられる——どちらにも意味がある選択です。
放射率(赤外線の出し方)の詳細は SLIDE 11 で扱います。今回は「熱の伝わり方(伝導率)」だけ押さえてください。
【蓄熱メカニズム(追記分)の口頭説明ガイド】
「なぜ粘土ボウルは温度が安定するか」を聞かれたら、次の2点で答えてください。
①壁が厚くて重い分、熱を貯める量(熱質量)が大きい。
②素焼きの小さな穴(気孔)が空気を閉じ込めて断熱材になり、外に逃げにくい。
よくある誤解として「シリコンは熱を通しにくいから蓄熱が高いはず」という話が出ますが、
それは逆です。熱が内部に入ってこないから蓄熱できない。断熱と蓄熱は別概念。
ガラスが蓄熱低い理由も「熱伝導率」ではなく「壁が薄くて気孔がゼロ」——ここがポイントです。
数値(体積比熱・壁厚の推定値)は研究素材からの値ですが、粘土・赤土の密度・比熱は
実製品ではなく窯業系文献からの推定値です。スタッフには「おおよその目安」として伝えてください。
9 / 12
ボウル形状と熱伝導の物理的関係
穴の位置が空気流路を決め、空気流路が加熱パターンを決める。
ストレートボウル
底穴から空気が引き込まれる。吸引のたびにフレーバー全体の底面から空気が入り、
熱が均一に底面から上方向へ流れる。初期の加熱が速く、喫味が濃厚に出やすい。
反面、ジュースが底穴から流れ出しやすいため、フレーバーの乾燥が早く進む。
ファンネルボウル
スパイア頂部(フレーバーより高い位置)に穴があり、吸引の空気はフレーバーの上層から取り込まれる。
炭の熱はフレーバーの側面・上面から伝わり、底方向への過集中が起きにくい。
ジュースがボウル底に貯まることで「湿った環境」が維持され、フレーバー全体が
均一な水分状態で加熱される。ブロンドリーフのように大量のグリセリンを含む葉に特に効果的。
キラー / イービルボウル
厚壁が蓄熱材として機能する。陶器・セラミックは金属と比べて熱を蓄えやすく(熱容量が大きい)、
一度温まると急激な温度変動が起きにくい。底穴構造でジュースは下へ流れるが、
厚壁の蓄熱効果によって温度が安定するため、高温・長時間を要するダークリーフでも
加熱ムラが出にくい。ミルク焼成によって素材内部の気孔が整えられ、
均一な熱伝導性が生まれるとされている。
発表者ノート
ここは少し物理的に難しい内容です。一言でまとめると「穴の位置が空気の通り道を作り、
それが加熱パターンを決める」——これだけ覚えてもらえれば十分です。
キラーボウルが「底穴なのに長時間持つ」理由も、厚壁の蓄熱で説明できます。
10 / 12
「煙の量」と「煙の密度」は別物
シーシャで体験する「煙」の質は、量と密度の2軸があります。
煙が多い = 密度が高い、ではありません。
エアロゾル粒子の見た目の密度・滑らかさには、粒子のサイズと均一性が関わっていると考えられています。
小さく揃った粒子ほど白く濃く「クリーミー」に見え、大きく不揃いな粒子ほど霧っぽく見えてすぐ散る、とされます——下の図はこの対比のイメージです。
煙の「濃さ」と「粒子の細かさ」の関係:
この2つはトレードオフの関係にある。吸引を強めるという同じ操作が、両者を逆方向に動かす——強く吸うと粒子は細かくなる方向に働く一方、口に届く濃さは落ちる。このとき、ボウルは冷えるのではなくむしろ熱くなる——吸い込む空気は炭を通り抜けた熱風として入るためで、当店の実測でも吸った瞬間に30〜40℃上がることを確認している。薄まるのは冷えるせいではなく、煙の増え方より空気の増え方のほうが速いからである。
役割分担で覚える。煙の「量」を決めるのは熱。気化温度が適正域なら密度の高い煙になり、過加熱域ではグリセリンが分解して煙の材料が減り、スカスカになるとされる(上の図の左右は、この熱の側の違いを描いたもの)。「濃さ」を決めるのは気流=吸引の強さ。普段の吸い方の域では強く吸うほど薄まり、逆に弱すぎても煙を運び出せず損をする。ちょうどよさは真ん中にある。
実務結論:濃さは熱量とパフの長さで取る。吸引の強さは温度を戻すためのレバーとして別に使う。パフを長くしても濃さは変わらないことが実測で確認されている。ただし長いパフは刺激成分(ホルムアルデヒド)が増えるため、勧めるのは「やや長め」まで。また、粒子が不揃いになる主因は吸い方よりも炭・タバコ側の状態変化だと考えられる。HMDの蓋は最初の数分で開度を決めたら極力触らない。ボトルに長く溜まった煙はパージで入れ替える。
なお、シーシャで吸引の強さを変えて粒子の大きさを直接測った研究はまだない。実測で確かなのは「普段の吸い方の域では強く吸うほど薄まる」「吸うとボウルは熱くなる」の2点で、粒子の細かさは近い装置の実測と物理からの推定であり、「粒子が細かい=口当たりがクリーミー」という対応自体も未検証である。「どのあたりがいちばん濃いか」の境目もまだ直接測られておらず、器具や炭の数で動くとみられる。
発表者ノート
今回の実務ポイントは「濃くしたい」と言われたときに吸引を強めない、という一点です。
強く吸うと煙の発生も増えますが、空気はそれ以上に増えるので届く煙は薄まります。実際の喫煙域の測定で、強く吸うほど濃さが一直線に下がることが確認されています。ボウルも冷えていません——空気は炭を通って熱風で入るので、むしろ熱くなります(当店実測で30〜40℃上昇)。
煙の量が落ちる仕組みは熱分解です。過加熱ではグリセリンが凝縮しない低分子のガスに変わり、煙の材料そのものが減ります。喉を刺す刺激(アクロレイン)も同じ分解が原因です。
濃さのレバーは「炭を足す・蓋を閉じる・パフを長くする」の3つ。パフを長くしても濃さは薄まらないことも実測済みです。ただしホルムアルデヒドが増えるので「やや長め」までにとどめてください。
粒子の不揃いは炭側が主因と考えられます。吸引を機械で固定した実験でも、グリセリン放出量は数倍の幅でブレました。「吸い方を揃えろ」より「炭を切らすな・詰め方を揃えろ・触りすぎるな」のほうが効きます。
特にHMDの蓋は、熱の応答に数十秒から分単位かかるとみられるため、こまめな微調整ほど熱が安定しません。最初の数分で決めて、あとは待つ。
粒子の大きさはシーシャではまだ直接測られていません。お客様に「何ミクロン」といった数値で説明しないでください。
11 / 12
ボウルの素材と放射率 — なぜ粘土なのか
ボウルが粘土・陶器で作られている理由は、見た目だけではなく物理的な根拠があります。
放射率の比較(定性):
粘土・陶器の放射率は 0.85〜0.95(非常に高い)。
金属の放射率(0.05〜0.3)の 10倍以上。
ボウルの粘土壁がHMDから受けた熱で温まると、内壁全体から赤外線がフレーバー方向に放射されます。
フレーバーを上面・側面から包み込むように加熱する効果が生まれ、表面温度が均一に上がります。
金属製ボウルにすると、この出口段階の放射が弱くなって立ち上がりが悪くなります。
粘土の高い放射率が「最終段階の均一加熱」に貢献しているわけです。
| 素材 |
放射率(定性) |
特性と効果 |
粘土・陶器
ストレート・ファンネル等 |
非常に高い(0.85〜0.95) |
内壁全体から均一放射。フレーバーを包むように加熱 |
ミルク焼成陶器
キラー・イービル系 |
高い + 蓄熱性大 |
気孔が整えられ均一伝導。高温・長時間セッション向け |
| アルミホイル |
非常に低い(0.05〜0.1) |
高反射率。炭の直接放射を遮断(FIG-B-7参照) |
| 金属製ボウル |
低い(0.05〜0.3) |
放射が弱い。立ち上がり悪化。現場では非推奨 |
発表者ノート
最後に素材の話を一点。「なぜ粘土ボウルなのか」の答えが放射率にあります。
粘土は金属の10倍以上の放射率を持ち、内壁全体からフレーバーへ赤外線を放射します。
「包み込むような加熱」ができるのはこの高放射率のおかげです。
ホイルとボウルは放射率が真逆——ホイルは「反射して遮断する」、粘土ボウルは「放射して加熱する」。
この対比を覚えておくと、HMDとボウルの組み合わせの意味がより明確になります。
12 / 12
第3章まとめ
ボウル選択の現場3行:
- ジューシーなフレーバー(アメリカ系・ダークリーフ)→ 迷わずファンネル
- シロップが少ない中東系・短時間セッション → ストレートも選択肢に
- キラー/イービルを使う場合 → ダークリーフ・高熱前提・炭の量を調整
物理の2点(v2追加):
- ホイル = 反射板。炭の直接放射の90〜95%を遮断 → 均一加熱を実現するトレードオフ
- 煙の量 ≠ 密度。小粒子均一 = クリーミー。大粒子不均一 = 散漫。ホイルが粒子サイズを整える
ストレート(エジプシャン)
底面5穴(中央1+周囲4・十字配置)。ジュース落下。45〜60分。喫味濃厚。Khalil Mamoon代表。赤土テラコッタ。
ファンネル(スパイア型)
スパイア頂部1穴。ジュース貯留。80〜120分以上。過加熱リスク低。Tangiers/HookahJohn/Oblako/Alpaca代表。
ボルテックス
スパイア側面4〜5穴。H形断面・両側フレア。中間的なジュース保持。ストレート×ファンネルの中間性能。
キラー / イービル
底面に複数穴(5〜7穴・ブランド差)+厚壁+平底。蓄熱性高い。ダークリーフ◎。Don Hookah/Japona Hookah代表。黒〜濃ブラウン。
次章予告: 第4章ではHMD(熱管理デバイス)の素材と熱伝導の3形態(伝導・対流・輻射)を扱います。
ボウルと組み合わせてどう温度を管理するかが第4章の核心です。
発表者ノート
第3章のまとめです。ボウルの種類は4つ、鍵は「穴の位置」の一点でした。
今回のv2では「ホイルの物理」と「煙の量と密度の違い」も加わりました。
ホイルが反射板として機能すること、粒子サイズが密度感を決めること——この2点は
第4章のHMD(熱管理デバイス)の理解にも直結します。
次の第4章でHMDを扱うと、「ボウル×HMD×フレーバー」を一体で考える視点が完成します。
休憩を挟んで第4章に進みます。